


En innkjøpsingeniør sender oss en tegning for et sjøvannsventilhus. Tittelblokken sier "316 Stainless Steel." Vi stiller ett spørsmål før vi siterer: mente du bearbeidet AISI 316, eller tilsvarende støpt, CF8M? Svaret endrer legeringskjemien, varmebehandlingssyklusen, bearbeidbarheten og ofte prisen med 10 prosent eller mer. De fleste kjøpsfeil for 316 rustfrie støpegods starter akkurat her, fordi karakternavnet på tegningen ikke automatisk oversettes til riktig støpt materiale. Denne veiledningen forklarer hva karakteren egentlig betyr, hvordan støpte strukturer skiller seg fra smibar stang og plate, hvilken støpeprosess som passer til dine deler, og hvor kostnadene faktisk akkumuleres.
Hva "316" betyr når delen er castet
I støpt form er 316 ikke spesifisert som AISI 316. Den er spesifisert som CF8M i ASTM A351, A743 eller A744, avhengig av serviceklasse. CF8M er støpt versjon av type 316, og CF3M er støpt versjon av type 316L. Krom-, nikkel- og molybdenvinduene er tette, men ikke identiske, og støperiet bruker støpekvaliteten, ikke smiddkvaliteten, for å kontrollere smelting og inspeksjon.
Molybden er grunnstoffet som skiller 316 fra 304. Med 2,0 til 3,0 prosent øker det motstanden mot kloridgroper og sprekkkorrosjon betydelig. Det ene tillegget gjør 316 støpegods til standardvalget for utstyr for sjøvann, kjemisk prosessering og matkontakt der klorbaserte desinfeksjonsmidler brukes.
| Karakter | Karbon maks | Krom | Nikkel | Molybden |
|---|---|---|---|---|
| Gjorde 316 | 0.08 | 16.0-18.0 | 10.0-14.0 | 2,0-3,0 |
| Gjorde 316L | 0.03 | 16.0-18.0 | 10.0-14.0 | 2,0-3,0 |
| Støpt CF8M | 0.08 | 18.0-21.0 | 9,0-12,0 | 2,0-3,0 |
| Støpt CF3M | 0.03 | 18.0-21.0 | 9,0-12,0 | 2,0-3,0 |
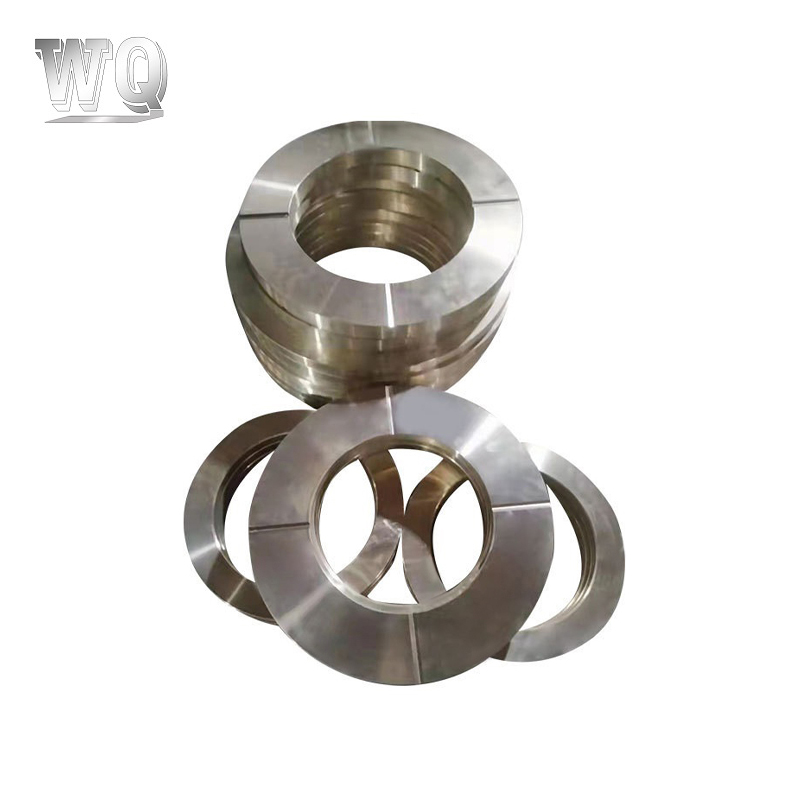 316/316L støpegods i rustfritt stål med forbedret kloridmotstand Disse støpegodsene tilbyr molybdenforbedret grop- og sprekkkorrosjonsbestandighet for utstyr for sjøvann, kjemisk prosessering og matkontakt. Valget mellom CF3M og CF8M avhenger av sveise- eller sensibiliserende forhold, så kontroller karakteren for ditt servicemiljø. Se produkt →
Den praktiske regelen er enkel: Hvis komponenten din trenger sveising etter støping, eller fungerer i et sensibiliserende temperaturområde, spesifiser CF3M i stedet for CF8M. Det lavere karboninnholdet forhindrer utfelling av kromkarbid ved korngrensene, og bevarer korrosjonsmotstanden.
Støpt mikrostruktur vs. smibar stang: magnetiske og korrosjonsforskjeller
En vanlig kundeklage er at "316 støpegods er magnetiske." Dette overrasker folk som har testet et stykke 316-plate og funnet at det ikke er magnetisk. Den støpte versjonen av 316, CF8M, inneholder med hensikt 5 til 20 prosent ferritt i en austenittisk matrise. Ferritt er ferromagnetisk, så støpingen vil ofte tiltrekke seg en magnet. Dette er ikke en feil, og det betyr ikke at støperiet erstattet en billigere legering.
Ferrittinnholdet er faktisk kontrollert av en grunn. Det reduserer varm riving under størkning og forbedrer sveisbarheten sammenlignet med en fullstendig austenittisk struktur. Avveiningen er at ferritt reduserer korrosjonsmotstanden noe på mikrostrukturnivået, og derfor er det å spesifisere riktig varmebehandling og, der det er nødvendig, ferritttallet som betyr noe når delen kjører i klorider.
Hvis søknaden din eksplisitt krever en ikke-magnetisk støping, skriv dette kravet på tegningen og be støperiet om å kontrollere ferrittprosenten, for eksempel til 5 prosent maksimum ved magnetisk måling i henhold til ASTM A799. Hvis det ikke finnes en slik note, vil støperiet kun tømme til kjemien, og ferrittnivået vil sitte der hvor størkningen setter det.
Investeringsstøping vs. sandstøping for 316 deler
Den billigste metoden er ikke alltid den billigste metoden når maskinering, skrot og overflatefinish kommer inn i beregningen. For 316 støpegods i rustfritt stål vinner investeringsstøping vanligvis når delen har kompleks indre geometri, tynne vegger eller stramme toleranser. Sandstøping vinner for svært store deler eller svært små mengder. I vår butikk driver vi begge deler, og utvalgsgrensen er omtrent 500 gram til 50 kilo for investeringsstøping, med større deler som skal pusses der en mønsterkostnad kan forsvares.
| Parameter | Investering støping | Sandstøping |
|---|---|---|
| Lineær toleranse | /- 0,5 % av nominelt, ofte 0,15 mm oppnåelig | /- 1,0-2,0 mm på mellomstore seksjonsstørrelser |
| Overflateruhet | Ra 1,6-3,2 μm | Ra 6,3-12,5 μm |
| Minimum praktisk vegg | 1,5-2,5 mm | 4-5 mm |
| Økonomisk batchstørrelse | 200-100 000 stykker | 1-1000 stykker |
Investeringsstøping i rustfritt stål for komplekse geometrier Investering støping suits parts with intricate internal passages, thin walls, or tight tolerances. For 316 stainless steel components roughly 500 grams to 50 kilograms, it often lowers total cost by reducing machining and scrap compared to sand casting. Se produkt → For et 316 pumpehjul eller et ventilhus med kjerner og tynne seksjoner, reduserer investeringsstøping behovet for å bearbeide interne profiler. For et 200-kilos flenshus holder sandstøping enhetsprisen realistisk. Det riktige svaret er ikke en merkevarepreferanse; det er en geometri-og-mengdeberegning. Hvis du er usikker, er det mer sannsynlig at et støperi som gjør begge deler gir en objektiv anbefaling, og det er derfor vi er direkte om prosessforslag i tilbudsstadiet.
Hva driver kostnadene for 316 støpegods i rustfritt stål
316 støpegods koster mer enn 304 støpinger av tre konkrete årsaker: nikkel- og molybdeninnhold, lavere bearbeidbarhet og strengere kvalitetskrav. Molybdenprisene er volatile, og legeringstillegget kan svinge råvarekostnaden for en 316-del med 10 til 20 prosent i løpet av et kvartal. Maskinering er det andre store kostnadssenteret. 316 arbeidsherder raskt, så matinger, hastigheter og verktøyslitasje oppfører seg annerledes enn lavlegert stål. Et lite boret hull som tar ett minutt i karbonstål kan ta tre minutter i 316, og verktøyet slites raskere.
De viktigste kostnadsdriverne, i grov rekkefølge etter innvirkning, er:
- Legering råmateriale, spesielt molybden tilleggsavgift.
- Maskineringstid og verktøylevetid, som øker med delens kompleksitet.
- Løsningsgløding og bråkjøling, obligatorisk for å gjenopprette korrosjonsmotstanden etter størkning.
- Kvalitetskontroll, inkludert kjemisk analyse, strekktesting og trykktesting der det er aktuelt.
- Krav til overflatebehandling som elektropolering, beising eller blåsing av glassperler.
Vi ber ofte kjøpere om å sammenligne tilbud på total delkostnad, ikke pris per kilo. Et støperi som hevder billige 316 støpegods kan hoppe over løsningsglødingen, noe som etterlater en mikrostruktur som mislykkes i saltspraytesting eller korroderer i bruk. Be om varmebehandlingssertifikatet og den kjemiske analysen. Hvis begge mangler, er ikke prisrabatten et røverkjøp; det er en risiko som overføres til sluttproduktet ditt.
Hvor 316 støpegods i rustfritt stål tjener seg
Servicerekorden på 316 støpegods i kloridholdige miljøer er lang og godt dokumentert. Marin maskinvare, kjemiske pumpehus, ventiltrim, varmevekslere, komponenter til næringsmiddelbehandling og farmasøytisk utstyr er alle avhengige av den molybdenholdige legeringen. Årsaken er utholdenhet: legeringen opprettholder oksidlaget sitt under forhold som forårsaker gropdannelse i 304, og den støpte formen tillater geometrier som smidd eller maskinert stang ikke kan produsere økonomisk.
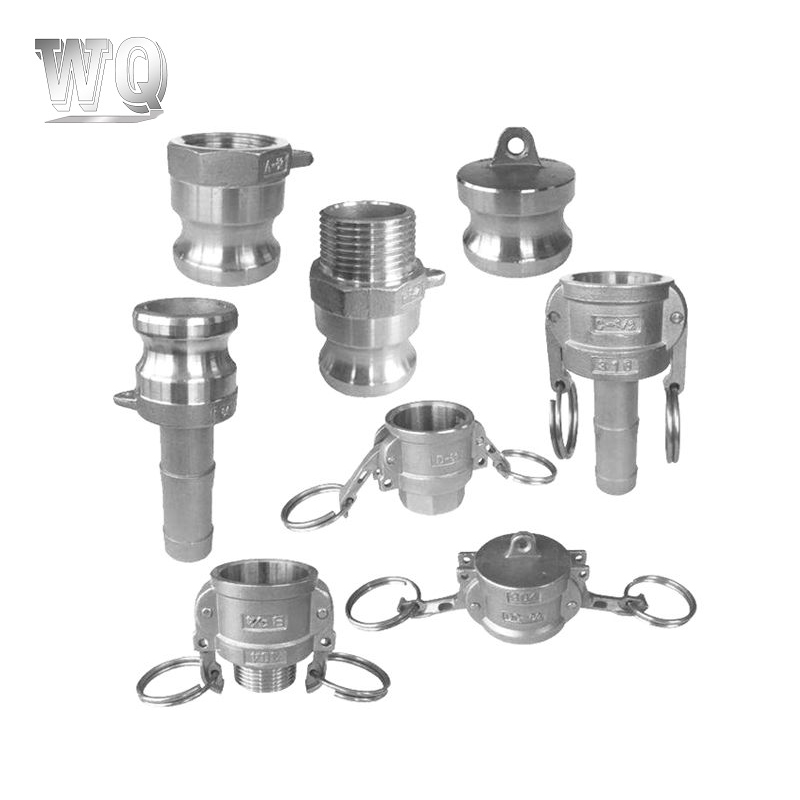
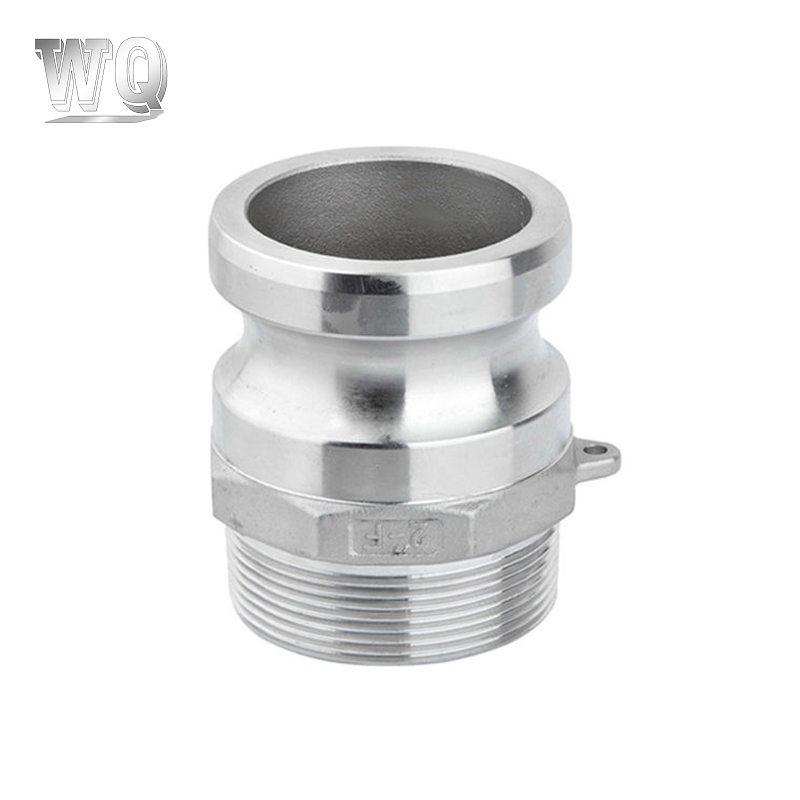
For eksempel er camlock-koblinger for kjemiske overføringslinjer ofte investeringsstøpt i 316 fordi den rillede endeprofilen og tetningsflatene er dyre å bearbeide fra massiv stang. Den samme logikken gjelder for iskremmaskinskaft og blandekomponenter, hvor produktsiden rengjøres på plass med aggressive desinficeringsmidler. Du kan lese mer i våre bransjenotater om hvorfor støpedeler i rustfritt stål holder seg så godt i industriell service.
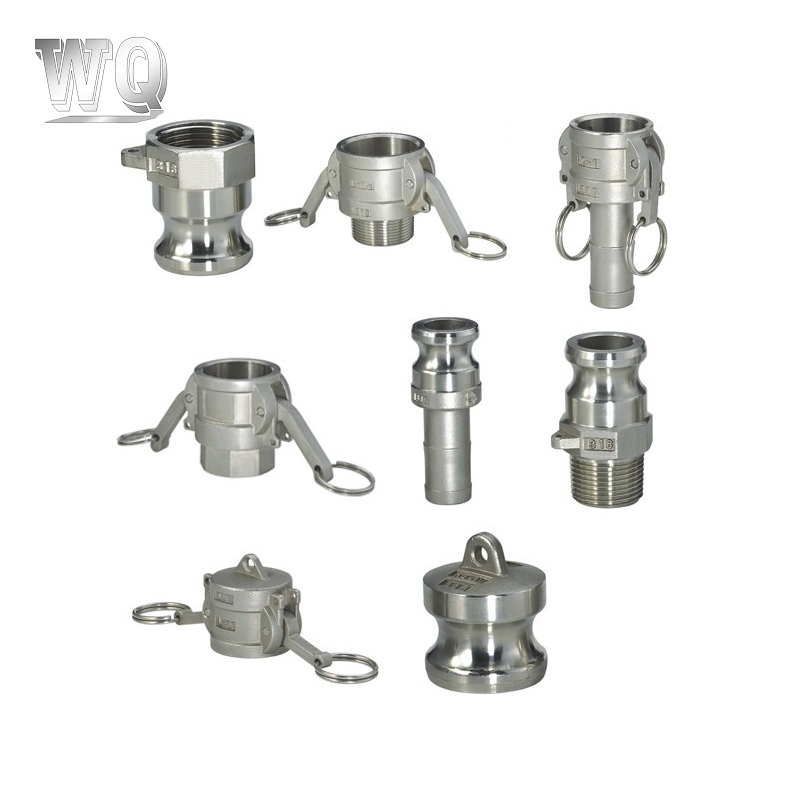 Camlock-koblinger i rustfritt stål for kjemiske overføringslinjer Disse hurtigkoblingene er typisk investeringsstøpt i 316 fordi de rillede profilene og tetningsflatene er kostbare å bearbeide fra stanglager. Støpemetoden bevarer korrosjonsmotstanden og forenkler produksjonen av den komplekse endegeometrien. Se produkt →
Når du kjøper 316 støpegods for denne typen bruk, sørg for at støperiet forstår servicemiljøet, ikke bare tegningen. En støping som fungerer i ferskvann kan svikte i varmt sjøvann dersom ferrittinnholdet er for høyt eller overflatene ikke er skikkelig bearbeidet. Materialkarakteren er grunnlaget, ikke hele designet.
Hvordan skrive en 316 casting-spesifikasjon som gjør det riktig
Start med en støpt karakter, ikke en smidd karakter. På tegningen skriver du "ASTM A351 CF8M, løsning glødet" eller "CF3M" hvis delen er sveiset etter støping. Legg til den mekaniske egenskapsblokken bare hvis din interne standard krever det; A351 gir allerede en minimumsstrekkfasthet på 70 ksi (485 MPa), flytegrense på 30 ksi (205 MPa), og en forlengelse på 30 prosent. Hvis korrosjonsmotstanden er sikkerhetskritisk, legg til en intergranulær korrosjonstest i henhold til ASTM A262, og spesifiser ferrittområdet i prosent hvis magnetisk respons må begrenses.
Angi deretter inspeksjonsomfanget: visuelt, penetrerende fargestoff, radiografisk eller hydrostatisk trykk. For investeringsstøpegods beskytter en dimensjonsrapport på den første artikkelen begge sider, spesielt når støpte datum vil lokalisere maskineringsoperasjoner. En én-sides spesifikasjon for rollebesetning, sendt med tilbudsforespørselen, eliminerer det meste av feilkommunikasjonen vi ser i daglige sitater. Du kan bla gjennom vårt investeringsstøpte produktutvalg for å sammenligne 316, 316L og relaterte kvaliteter etter materiale og sluttbrukskategori.